
Mi az a vulkanizáló gép? A rövid válasz
A vulkanizáló gép olyan prés, amely szabályozott hő, nyomás és idő alkalmazásával erős, rugalmas, hőálló kész alkatrészt alakít át a meg nem térített gumikeverékké. A gép beindítja a térhálósodási reakciót a gumi belsejében, általában kén- vagy peroxidos térhálósító rendszereken keresztül, és ez a reakció választja el az alakítható vegyületlapot a valódi gumiterméktől. Ha cipőtalpak, O-gyűrűk, tömítések, tömlők vagy rezgéscsillapító tartók gyártását tervezi, a vulkanizálógép a gyártósor szíve.
Gondoljunk csak bele: vulkanizálás előtt a gumi puha gyurmaként viselkedik; vulkanizálás után rugalmas anyaggá válik, amely elnyeli a vibrációt, lezárja a folyadékokat, és túléli a hőt és az időjárást. Az eljárás során a legtöbb kénkeményített vegyületet a hőmérsékleten tartják 140-170 °C , peroxid rendszerek at 160-200 °C , és speciális vegyületek, mint az FKM és a szilikon at 170-250 °C . Az a gép, amely nem tudja karbantartani ezeket az ablakokat, puha, ragadós vagy törékeny részeket termel, függetlenül attól, hogy milyen jó a keverék.
A lényeg egyszerű: a vulkanizáló géped dönti el a végső méretek, keménység, tömörítési készlet és hosszú távú tartósság minden szállított alkatrészről. A keverés, a marás és az előformázás mind ennek az utolsó lépésnek a végrehajtására szolgál, ezért állítsa be a gépet, mielőtt a folyamat többi részét köré építené.
- Hőmérséklet: 140-250 °C a vegyülettől és térhálósodási rendszerétől függően.
- Nyomás: általában 15-40 MPa a kivetített részterületen a kikeményedés során.
- Időpont: néhány perctől vékony tömítéseknél 40-60 percig vastag tömböknél.
Hogyan működik a vulkanizálás: hő, nyomás és idő
A kémia könnyebben megérthető, ha a gumit egy tál kusza tésztával hasonlítja össze. A kénkeményített vegyületekben a hő feltöri a kéngyűrűket, és hidakat hoz létre az NR, SBR, EPDM vagy NBR polimerláncai között. A peroxid rendszerek ehelyett közvetlen szén-szén kapcsolatokat építenek ki. Az eredmény egy háromdimenziós hálózat, amely biztosítja a gumi visszapattanását, vegyszerállóságát és azt a képességét, hogy állandó terhelés mellett megtartsa alakját. A kikeményedésgyorsítók és aktivátorok, például a cink-oxid és a sztearinsav szabályozzák, hogy milyen gyorsan alakuljon ki ez a hálózat, ezért a vegyület receptúrája ugyanolyan fontos, mint a gép beállításai.
Három változó szabályozza a sikert: hőmérséklet, nyomás és idő. A hőmérséklet mozgatja a kémiai reakciót; a nyomás kiszorítja a levegőt, és a vegyületet minden üregbe kényszeríti; az idő határozza meg, hogy a reakció milyen mértékben fejeződik be. Az alul keményedő gumiból nincs erő, és rosszul pattan; A túlkeményedett gumi kemény lesz, és hajlamos a repedésre.
A gyakorlati gyógyulási idő egy régi bolti szabály szerint kb 3-5 perc milliméterenként tömör gumi vastagságú tipikus formázási hőmérsékleten. Egy 12 mm-es lökésrögzítő blokk ezért 40-60 percet igényelhet, míg egy 2 mm-es tömítés 10 perc alatt megköt. A vastagabb részek lassabb melegítést is igényelnek, hogy elkerüljék a megperzselt felületeket és a meg nem keményedő központokat.
| Fűtési módszer | Gyakorlati hőmérséklet-tartomány | Tipikus egységesség | A legalkalmasabb |
|---|---|---|---|
| Steam | 120-180 °C | /-5 °C | Vastag szakaszok, autoklávok |
| Forró olaj | 250 °C-ig | /-2 °C | Szigorú egységességet igénylő lapok |
| Elektromos patron | 300 °C-ig | /-3 °C PID szabályozással | Kis lapok, injekciós gépek |
A vulkanizáló gépek fő típusai
Nem minden gumitermék gyógyítható egyformán. Az alkatrész geometriája, éves mennyisége és formastílusa a négy géptípus valamelyikére mutat.
Hidraulikus térhálósító prés (kompressziós fröccsöntés)
A gumiipar igáslova. A meg nem kötött nyersdarabot vagy szalagot egy nyitott formába töltik, a lemez hidraulikus nyomás alatt bezáródik, és a hő áthalad a formán a keverékbe. A multi-daylight prések több formaszintet raknak egymásra a teljesítmény növelése érdekében, és mivel a formák viszonylag egyszerűek, ez a típus továbbra is az első választás a betétek, tömítések, cipőtalpok és általános célú tömítések esetében. A két kritikus beszerzési adat a lemezméret és a tonnatartalom.
Vákuumos vulkanizáló prés
A beszorult levegő hólyagokat és kitöltetlen sarkokat okoz, különösen a vékony bordákkal, mély üregekkel vagy fémbetétekkel rendelkező formákban. A vákuum-vulkanizáló prés kiüríti a kamrát, mielőtt az öntőforma teljesen bezárná, kiküszöbölve a legtöbb levegővel kapcsolatos hibát. Kezelőbarát lehetőség ebben a kategóriában a vákuum meleg sajtoló gép teljes burkolattal, programozható kiürítéssel és PID-hőmérséklet-szabályozással minden egyes lapon.
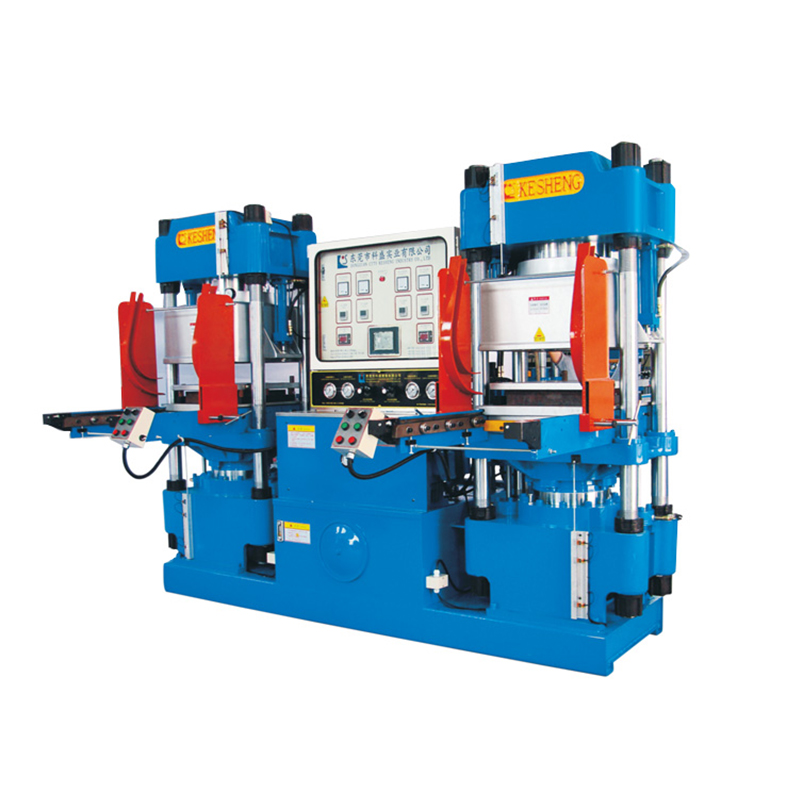 Egyedi vákuum-melegsajtoló gépek gyártói, beszállítói Ez a gép egy vulkanizáló gép különféle gumi és műanyag termékekhez. Rendelkezik az öntőforma időzítésének reteszelésével, automatikus elő... Termék megtekintése →
Gumi fröccsöntő gép
Egy fröccsöntőgép egy csavarban vagy dugattyús egységben lágyítja a vegyületet, és nyomás alatt közvetlenül egy zárt formába fecskendezi be. Többé nem kell előre lemérnie a nyersdarabokat vagy kinyitnia a formát a betöltéshez, ami lerövidíti a ciklusokat és csökkenti a villanást. A függőleges gépek ragasztott fém részekkel, például olajtömítésekkel és légrugóval ragyognak; A vízszintes gépek nagyobb díszlécekhez és nagyobb teljesítményhez illeszkednek. Azok a tömítésgyártók, akik kompresszióról befecskendezésre váltanak, gyakran tapasztalják, hogy a munkaerőköltség ugyanazon alkatrészszámon észrevehetően csökken. Emiatt a mi függőleges vagy vízszintes gumi befecskendező gép A gyors anyagcserét és az ismételhető lövésvezérlést szem előtt tartva építették.
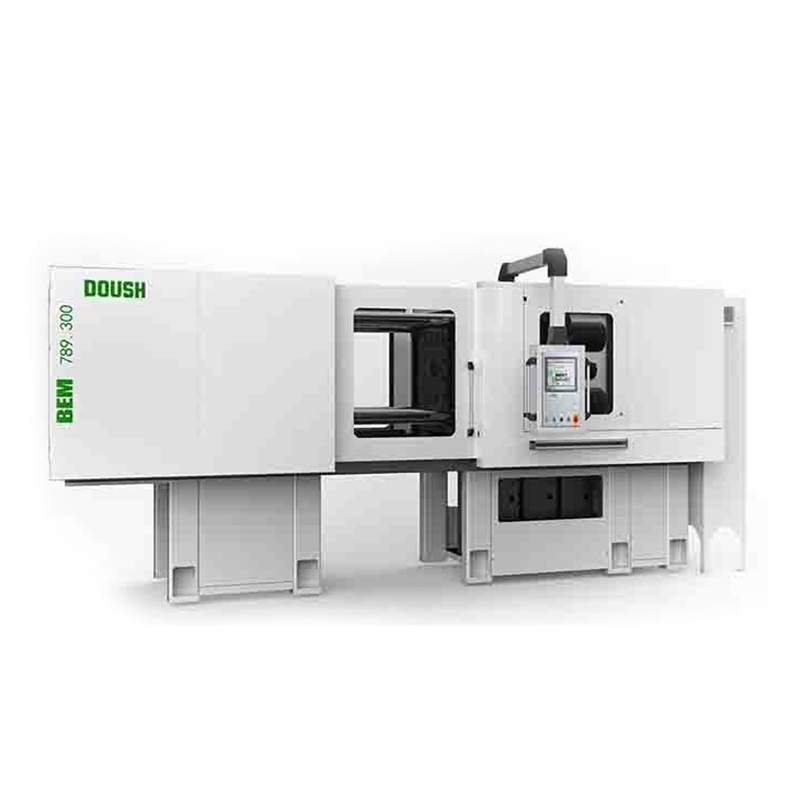 Egyedi függőleges/vízszintes gumibefecskendező gépek gyártói, beszállítói Ez egy technológia a gumiból öntött termékek előállítására. Főleg gumi öntött termékek, például e... Termék megtekintése →
Autoklávok és folyamatos térhálósító vezetékek
A hosszú profilok, tömlők és kábelek nem férnek el a lapos lapok közé. Ezek a termékek nagynyomású gőzzel töltött autoklávokban, vagy folytonos vonalakon kötődnek, amelyek az extrudálást mikrohullámú, forró levegős vagy sófürdős melegítéssel kombinálják. Ezekben a rendszerekben a gyártási sebességet nem a présmennyiség, hanem a fűtőzóna hossza és hőmérsékletszabályozásának pontossága határozza meg.
| Gép típusa | Tipikus termékek | Ciklus jellemzői | Fő előny |
|---|---|---|---|
| Compression Press | Tömítések, párnák, cipőtalpak | Ciklusonkénti percek, köteg-orientált | Alacsony öntési költség, rugalmasság |
| Vákuumprés | Precíziós tömítések, ragasztott betétek | Az evakuálás miatt kicsit hosszabb | Kevesebb levegőhiba, egyenletes sűrűség |
| Injekciós gép | O-gyűrűk, csatlakozók, nagy volumenű alkatrészek | Gyors lövés és kikeményedési ciklus | Ismételhetőség, kevesebb villanás, kevés munka |
| Autokláv vagy folyamatos vonal | Tömlők, kábelek, profilok | Folyamatos vagy kötegelt terhelés | Hosszú hosszak egyenletesen keményednek |
Hogyan válasszuk ki a megfelelő vulkanizáló gépet
A prés kiválasztása a kész alkatrészből indul ki, nem a termékkatalógusból. Válaszoljon öt kérdésre, mielőtt árajánlatot kér.
- Mekkora a legnagyobb részed tervezett területe? A prés tonnatartalma megegyezik a vetített terület szorozva a fröccsöntési nyomással. Egy 400 mm x 400 mm-es rész 0,16 m²-t fed le; 25 MPa-nál 4,0 MN, körülbelül 408 tonna kell. 10-15 százalékos árrés hozzáadásával 450-500 tonnás prés jön létre.
- Mi az a maximális kikeményedési hőmérséklet, amelyre a vegyületnek szüksége van? Ha az adatlap 200 °C feletti hőmérsékletet kér, kerülje az alacsony nyomású gőzfűtést, helyette válassza az elektromos patronos vagy olajos melegítést.
- Hány üreget hordoz majd a penész? A többüregű formák azonnal felfedik az egyenetlen nyomólap hőmérsékletet, ezért kérjen hőmérséklet-egyenletességi leolvasást üzemi hőmérsékleten, ne csak alapjáraton.
- Alkatrészei tartalmaznak betéteket, vagy vákuumra van szükségük? A ragasztott tömítések, olajtömítések és légrugós alkatrészek szinte mindig előnyösek a vákuum- vagy befecskendező gépek előnyeiből.
- Mennyi a termelési mennyisége műszakonként? A présöntés alacsonyan tartja a szerszámköltséget; A fröccsöntés ciklusidőt és munkaerő-megtakarítást eredményez a mennyiség növekedésével.
Ne álljon meg a jegyzési árnál. Költözzön be egy tesztüzemet saját keverékével, és ellenőrizze, hogy a szállító hogyan méri a lemez hőmérsékletét és a párhuzamosságot a szállítás előtt. Több mint 15 évet töltöttünk keverők, malmok, előformázók és keményítő prések építésével, és minden általunk szállított egység hőmérsékleti egyenletességét és nyomásstabilitását csomagolás előtt teszteljük. Ha nem biztos abban, hogy melyik kategória illik termékeihez, nézze meg kínálatunkat komplett gépkatalógus és rendelés előtt beszélje meg formáját műszaki munkatársainkkal.
| Paraméter | Miért számít | Mit kell ellenőrizni |
|---|---|---|
| Lemezméret | Meghatározza a forma maximális méretét | Hasonlítsa össze a legnagyobb öntőformájával és a szabad térrel |
| Névleges űrtartalom | Meghatározza a villanás vastagságát és a rész sűrűségét | Számítsa ki a tervezett területből; kérjen vizsgálati jegyzőkönyvet |
| Hőmérséklet tartomány | Le kell fednie a vegyület kikeményedési ablakát | Erősítse meg a felső határt a fűtési ráhagyással |
| Hőmérséklet egységessége | Befolyásolja a ciklus konzisztenciáját és az elutasítási arányt | Kérjen 9 pontos mérést üzemi hőmérsékleten |
| Daylight and Stroke | Meghatározza a forma magasságát és a kiszerelési helyet | Mérje meg a legvastagabb formáját |
| Vezérlőrendszer | Gyógyszerrecepteket tárol és védi a minőséget | Keressen HMI-t időzítőkkel, riasztásokkal és adatnaplózással |
| Biztonsági hardver | Megakadályozza a sérüléseket rakodás és szétszerelés közben | Ellenőrizze a kétkezes vezérlőket, védőburkolatokat és fényfüggönyöket |
Ahol vulkanizáló gépeket használnak: Ipari példák
A vulkanizáló gépek minden gumiáru-iparban megjelennek. A közös szál a rugalmasság, a tömítési teljesítmény, valamint a hő- és időjárásállóság iránti igény valós üzemi körülmények között.
- Gumi cipőtalp és sportcipő: a cipőgyárak a gumi külső talpakat EVA-középtalp ellen gyógyítják, a többállomásos gépek pedig folyamatosan futnak. Sokan használják a mi teljesen automata gumitalp présformázó gép
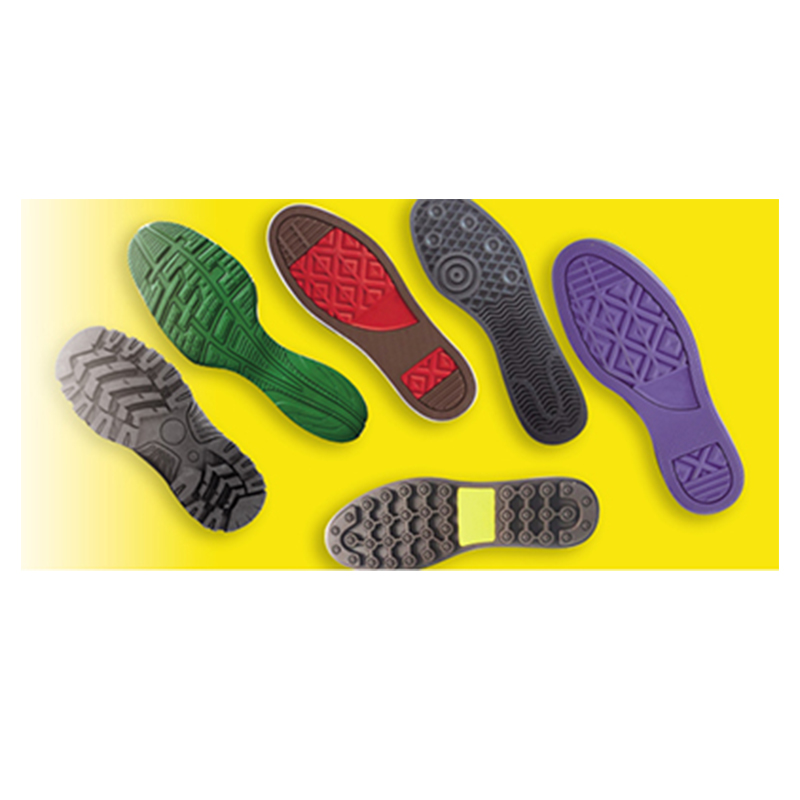 Egyedi Teljesen automatikus gumitalp présformázó gép gyártók, szállítók Teljesen automatikus gumitalp forró présformázó gép Termékleírás1. Az automatikus csúszó forma és formaforgató szerkezet vörös... Termék megtekintése → ciklusonként több talp kikeményítésére egyenletes nyomáseloszlás mellett.
- O-gyűrűk és tömítések: ezek a kis alkatrészek szigorú hőmérsékletszabályozáson és precíz formazáráson alapulnak; a vákuumprések és fröccsöntő gépek dominálnak ebben a kategóriában.
- Olajtömítések és légrugók: fémbetéteket töltenek be, gumit fecskendeznek be vagy préselnek rájuk, és a kötés ugyanazon kikeményedési ciklus alatt jön létre.
- Tömlők, profilok és kábelszigetelés: folyamatos vonalak vagy autoklávok helyettesítik a lapos préseket.
- Rezgéscsillapító tartók és görgők: a vastag szakaszok hosszú ciklusokat és gondos hőmérsékleti gradienst igényelnek.
- Sportszerek, például teniszlabdák: a golyós mag hőkezelésen megy keresztül a nemezcsomagolási szakasz előtt, és teljes vonalak állnak rendelkezésre ennek a folyamatnak a kezelésére.
A kikeményedés után a legtöbb fröccsöntött alkatrész még mindig villog az elválási vonalnál. A kézi vágás vagy a kriogén eltávolító kamrában történő vágás megtisztítja az alkatrészt anélkül, hogy károsítaná a tömítés felületét. Tervezze meg ezt a befejezési lépést a présválasztással együtt, mert a flash mennyisége a forma kialakításától és a prés pontosságától függ.
Biztonság és karbantartás: Amit minden termelési vezetőnek tudnia kell
A vulkanizáló gép egyesíti a magas hőt, a nagy hidraulikus erőt és a nagy mozgó lemezeket. Ha tiszteletben tartják, évekig problémamentes szolgáltatást nyújt; figyelmen kívül hagyva a kezelőket megsértheti, és egy műszak alatt tönkreteheti a termelést.
Biztonsági alapok minden préssorhoz
- Szereljen fel kétkezes kezelőgombokat vagy fényfüggönyöket, hogy a prés ne tudjon zárni, amíg a kezelő belenyúl a formába.
- Használjon zárolási/címkézési eljárásokat, mielőtt bárki megtisztítja a lemezeket vagy formát cserél.
- A kopás első jelére cserélje ki a hidraulika tömlőket. A nyomás alatt szivárgó finom olajsugár áthatolhat a bőrön, és azonnali orvosi ellátást igényel.
- Viseljen jóváhagyott hőálló kesztyűt és arcvédőt a nyersdarabok betöltésekor és a kikeményedett részek eltávolításakor.
- Tartsa a szerszámok területét mentesen a szerszámoktól és az összetett hulladékoktól, és soha ne kapcsolja ki a biztonsági kapcsolót, hogy néhány másodpercet megtakarítson.
Praktikus karbantartási ritmus
- Havonta ellenőrizze a lap párhuzamosságát egy mérőórával, és tartsa belül 0,05 mm méterenként ; a megvetemedett lapok egyenetlen alkatrészvastagságot hoznak létre.
- Mérje meg a lemez hőmérsékletét kilenc ponton háromhavonta; belüli eltérésre számíthatunk /-3 °C a beállított hőmérsékleten.
- Cserélje ki a hidraulika olajat és a szűrőket ütemezetten, általában minden alkalommal 2000 üzemóra , és ellenőrizze, hogy nincs-e víz vagy szennyeződés a tartályban.
- Hat havonta kalibrálja a hőmérséklet-érzékelőket; egy sodródó érzékelő több anyagot pazarol el, mint a legtöbb mechanikai meghibásodás.
- Ellenőrizze a fűtőpatronokat, olajcsöveket és gőztömítéseket a műszakindítási ellenőrzőlista során.
- Hetente tesztelje a kétkezes vezérlőket, a fényfüggönyöket és a vészleállítókat, és vezessen írásos feljegyzést.
Kövesse ezt a ritmust, és egy jól felépített présnek kell futnia 15-20 év . Tapasztalataink szerint az idő előtti meghibásodások arra vezethetők vissza, hogy pusztán az áron vásároltak, a hőmérséklet-egyenletesség ellenőrzését kihagyták, vagy hagyták, hogy a hidraulikaolaj leépüljön. Mondja el beszállítójának a keveréket, a formát és a váltási mintát, és olyan gépet kap, amely a beszereléstől számított öt év múlva is megfelel a minőségi célnak.
Gyakran ismételt kérdések a vulkanizáló gépekkel kapcsolatban
Mi a különbség a vulkanizáló prés és a gumi fröccsöntő gép között?
A vulkanizáló prés, azaz a klasszikus kompressziós prés egy nyitott formába előre elhelyezett nyersdarabot keményít meg. Egy fröccsöntő gép lágyítja a keveréket, és először zárt formába fecskendezi, majd kikeményíti. A befecskendezés rövidebb ciklusokat, kevesebb felvillanást és jobb üregkitöltést biztosít, de a formák többe kerülnek, és a beállítás bonyolultabb.
Milyen hőmérsékletet és nyomást érjen el a vulkanizálógép?
A legtöbb gumikeverék 140 és 200 °C között köt ki; Az FKM és a szilikon osztályoknak akár 250 °C-ra is szükségük lehet. A kivetített részterületre jellemző formázási nyomás az 15-40 MPa , vastagabb vagy összetettebb részekkel, amelyek nagyobb űrtartalmat igényelnek.
Mennyi ideig kell a guminak vulkanizálódnia a présben?
Az alapszabály az 3-5 perc milliméterenként szilárd vastagságú, a vegyület kikeményedési görbéjéhez igazítva. Egy vékony tömítés 4-8 perc alatt megköt, míg a vastag tartó 40-60 perc alatt tud működni. Mindig erősítse meg az adott vegyület kikeményedési reométeres tesztjével.
Miért használjak vákuumvulkanizáló prést?
A vákuum eltávolítja a levegőt a formaüregből a teljes lezárás előtt. Ez kevesebb hólyagot, jobb sarokkitöltést és egyenletesebb sűrűséget jelent, ami számít a tömítések, ragasztott betétek és összetett geometriájú alkatrészek esetében.
Vulkanizálhat-e egy gép különböző gumikeverékeket?
Igen, mindaddig, amíg a gép maximális hőmérséklete lefedi az egyes vegyületek kikeményedési ablakát. Tartsa elkülönítve a kén- és peroxiddal térhálósított anyagokat az öntőforma tételek közötti tisztításával, és váltson egyik présről a másikra, ahelyett, hogy az összeférhetetlen anyagokat ugyanazon a napon alapos tisztítás nélkül futtatná.
Mi csökkenti a vulkanizáló gép élettartamát?
A szokásos bűnösök a névleges űrtartalom felett működnek, korrekció nélkül egyenetlen nyomólaphőmérsékleten működnek, figyelmen kívül hagyják a hidraulikaolaj állapotát, és kihagyják a párhuzamossági ellenőrzéseket. Az ütemezett karbantartási rutin az üzemórákon, nem pedig a naptári hónapokon alapul, a megvásárolható legolcsóbb biztosítás.

